


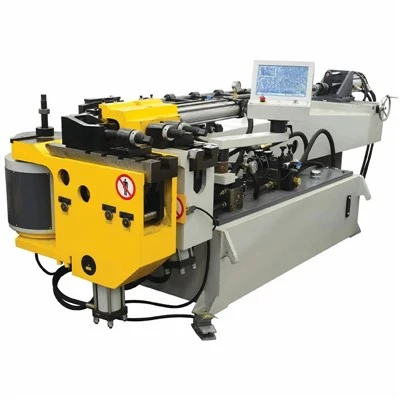
Îndoit tuburi servo cu mai multe-raze
Sistemul de îndoit pentru tuburi cu mai multe-raze este proiectat pentru componente tubulare complexe, de-înaltă precizie, care necesită mai multe raze centrale (CLR) și îndoituri compuse într-o singură configurație. Acționată de servomotoare absolute cu mai multe-axe, mașina elimină transferul manual de piese între diferite stații de îndoire, reducând timpii de ciclu și eliminând erorile de poziționare cumulate în liniile de producție cu volum mare-.
Construită pe un cadru de sudură din oțel normalizat, eliberat{0}}de tensiuni, mașina absoarbe sarcini mari de torsiune în timpul formării-peretilor grei sau a tuburilor cu-întindere ridicată. Arhitectura CNC integrează algoritmi de compensare în timp real-sprăvirii înapoi, furnizând date de corecție direct la diapozitivele servo pe baza variației lotului de materiale.
Recomandare pentru dovezi vizuale:Încorporați aici o buclă video de înaltă definiție de 15-secunde-care afișează mișcarea sincronă pe mai multe axe în timpul unei tranziții complexe ale tubului de șasiu.
Specificatii tehnice
|
Articol de specificație |
Gama standard industrială |
|
Max. Diametrul exterior al tubului (OD) |
10 mm – 89 mm (personalizat până la 120 mm) |
|
Max. Grosimea peretelui |
0,8 mm – 4,0 mm (în funcție de material) |
|
Min. Raza liniei centrale (CLR) |
1xD până la 3xD (în funcție de unelte) |
|
Servoaxele controlate |
7 până la 9 axe (avans, rotație, îndoire, deplasare cărucior, deplasare plană, extracție dorn, matriță de presiune) |
|
Precizie la îndoire |
+/- 0.05 grade (rotație și îndoire) |
|
Max. Unghi de îndoire |
180 de grade + alocație Springback |
|
Sistemul de acționare |
Servomotoare absolute AC cu cutii de viteze planetare |
|
Sistem de control |
CNC industrial cu ecran tactil de 15 inchi (comunicare magistrală EtherCAT) |
|
Alimentare electrică |
380V / 415V, 50/60 Hz, trifazat |
Caracteristici cheie
Stivă independentă de instrumente multi-stivă:Găzduiește matrițe cu raze multiple simultan pe o deplasare verticală sau orizontală, permițând tranziția automată între razele strânse și cele largi, fără intervenție manuală.
Asistență cu matriță cu presiune servo în buclă-închisă:Amplificatorul matriței de presiune se sincronizează cu brațul de îndoire prin servomotor dedicate pentru a preveni subțierea și aplatizarea pereților pe coturile mici CLR ale tuburilor din oțel inoxidabil sau titan cu pereți subțiri-.
Extracție programabilă timpurie a dornului:Timpul de retragere a dornului este controlat până la milisecunda prin programul CNC pentru a elimina încrețirea interioară a tubului și pentru a reduce urmele de frecare în punctul tangent.
Design carucior rigid:Șinele de ghidare liniare asociate cu șuruburi cu bile de precizie mențin stabilitatea alimentării longitudinale de până la 1.500 mm/s sub sarcină utilă maximă.
Prelucrare structurală în-casa:Paturile mașinii sunt recoapte la 650 de grade C pentru a elibera tensiunea internă de sudură, apoi sunt finisate pe centre de frezare CNC cu portic dublu-într-o instalație de temperatură-controlată pentru a garanta paralelismul alunecării cu 0,02 mm/m.
Proces de lucru
Încărcare și prindere:Tubul brut este încărcat pe căruciorul de alimentare. Colierul prinde capătul tubului, poziționându-l pentru prima coordonată de îndoire.
Poziționarea axei:Servomotoarele antrenează căruciorul la distanța axială programată (Y) și unghiul de rotație (B), în timp ce deplasarea stivei aliniază matrița cu raza specificată (C).
Poziționarea dornului și a presiunii:Mandrinul avansează în interiorul tubului până la punctul tangent, iar matrița de presiune aplică contra-presiune corespunzătoare.
Execuție de îndoire cu mai multe-raze:Brațul de îndoire servo se rotește la unghiul țintă în timp ce amplificatorul împinge materialul în cavitatea matriței pentru a controla subțierea peretelui pe raza exterioară.
Extracție și progresie:Matrița de presiune se eliberează, dornul se retrage parțial, iar căruciorul indexează tubul la următoarea stație de îndoire sau plan de rotație.
Aplicații
Linii de evacuare și fluide auto:Formează țevi de eșapament complexe, tuburi EGR și armături structurale ale șasiului din oțel inoxidabil 304/409 și oțel aluminiu.
Aerospațial și apărare:Fabricarea de conducte ușoare de fluid hidraulic și de conducte structurale din aliaje de aluminiu de înaltă-rezistență (6061-T6) și Inconel.
HVAC și refrigerare:Îndoirea curbelor de retur din cupru și aluminiu și bobinelor de evaporare cu limite stricte de ovalitate pentru a preveni restricția debitului.
Mobilier comercial și echipamente de fitness:Prelucrarea-tuburilor structurale de oțel de înaltă tracțiune pentru cadrele mașinilor de exercițiu și scaunele de birou ergonomice.
Instrumente și configurare
Materiale de scule:Sculele standard utilizează oțel-aliat pentru scule (SKD11/D2) până la-călit la HRC 58-60. Pentru aplicații abrazive din oțel inoxidabil sau titan, sunt specificate matrițe de ștergere cu nitrură de titan (TiN) sau bronz Ampco.
Opțiuni de configurare:
Configurare standard: unic-stivă multi-rază (potrivit pentru piese care necesită două raze distincte).
Configurare pentru sarcini grele: configurație triplă-stivă pentru componente complexe care necesită raze variabile, capacități de îndoire prin împingere-pentru curbe strânse (1xD) și camere integrate de detectare-cusături de sudură.
Suplimente de automatizare-: compatibil cu sistemele robotizate de încărcare/descărcare portal și celule de măsurare optică automată.
Personalizare
Modificările tehnice sunt adaptate în funcție de constrângerile specifice ale structurii instalației și ale geometriei piesei de prelucrat:
Capete de îndoire specializate:Capete de curbare cu profil extins sau subțire-pentru a elimina geometriile complexe de interferență cu mai multe-coduri.
Integrare cu celulele din aval:Protocoale personalizate de strângere de mână PLC pentru o integrare perfectă cu tăierea cu laser, formarea-terminală sau sudarea celulelor robotizate.
Conformitate cu tensiune și siguranță:Panouri electrice construite conform standardelor CE, UL sau CSA folosind hardware industrial Siemens, Schneider și Mitsubishi.
Calitate și testare
Verificare dimensională:Fiecare pat de mașină și tobogan este inspectat folosind interferometre laser și mașini de măsurare a coordonatelor 3D (CMM) înainte de asamblare.
Testare de acceptare din fabrică (FAT):Protocolul standard include rularea a 50 de cicluri de testare consecutive folosind mostre de materii prime furnizate de client-. Piesele sunt măsurate pe site-ul-pentru abaterea liniei centrale, procentul de subțiere a peretelui și toleranța la ovalitate.
Trasabilitate:Componentele structurale critice și cutiile de viteze sunt înregistrate cu rapoarte de testare a materialelor (MTR) și numere de serie arhivate în baza noastră de date de producție.
FAQ
Î: Cum gestionează mașina variația materialului de retur în diferite loturi de tuburi brute?
R: Sistemul de control CNC are un modul adaptiv de compensare a returului elastic. Operatorii introduc rezistența reală la tracțiune și grosimea peretelui măsurate din lotul de materie primă. Algoritmul calculează și ajustează automat unghiul de peste-îndoire pe axa servo pentru a atinge geometria țintă cu +/- 0.05 grade.
Î: Care este lungimea dreaptă minimă necesară între două coturi adiacente?
R: Lungimea minimă a tangentei drepte depinde de lungimea clemei stivei de scule, variind de obicei între 1,5xD și 3xD din diametrul exterior al tubului. Pentru cerințe de îndoire cu tangentă zero-, la cerere pot fi proiectate configurații de scule segmentate specializate.
Î: Acest dispozitiv de îndoit poate prelucra tuburi pătrate sau dreptunghiulare în plus față de tuburile rotunde?
A: Da. Schimbând matrița de îndoire, matrița de prindere și inserțiile dornului pentru a se potrivi cu geometria profilului, mașina procesează secțiuni pătrate, dreptunghiulare și ovale. În mecanismul de rotație al căruciorului este integrată o axă servo specializată anti-rasucire pentru a menține orientarea profilului pătrat în timpul îndoirii cu mai multe-planuri.
Î: Care este timpul obișnuit de livrare pentru modelele standard față de unitățile cu mai multe axe-configurate personalizate?
R: Îndoitoarele de tuburi servo standard cu un-stivă și cu două-stive, menținute în programarea de pre-producție, sunt livrate de obicei în termen de 60 până la 75 de zile. Sistemele complet personalizate care necesită proiectare de scule specializate, stive cu mai multe-raze triple sau interfețe de încărcare robotizată necesită între 90 și 120 de zile de la semnarea finală a desenului-.
Î: Ce capacități de diagnosticare la distanță sunt încorporate în sistemul de control?
R: PC-ul industrial rulează o interfață de diagnosticare EtherCAT echipată cu un port Ethernet pentru depanarea securizată de la distanță VPN. Inginerii noștri de service pot accesa registrele PLC, monitoriza încărcările servomotor în timp real și pot actualiza parametrii firmware fără a necesita o vizită la-un tehnician la fața locului.
Î: Ce documentație tehnică post-vânzare și formare sunt incluse în livrare?
R: Fiecare mașină include scheme electrice complete, diagrame de circuit hidraulic, desene de defalcare a ansamblului mecanic și un manual de programare CNC structurat. Punerea în funcțiune-la fața locului include un program de instruire operațional și de întreținere de 5 zile, condus de inginerii noștri de service pe teren pentru personalul dvs. de producție.
Tag-uri populare: îndoit tuburi servo cu mai multe-rază, China producători, furnizori, fabrică de îndoit tuburi servo cu mai multe-raze
O pereche de
Complex-Mașină de îndoit tuburi de formăUrmătoarea
Mașină de îndoit mai multe-tuburiS-ar putea sa-ti placa si


Trimite anchetă