


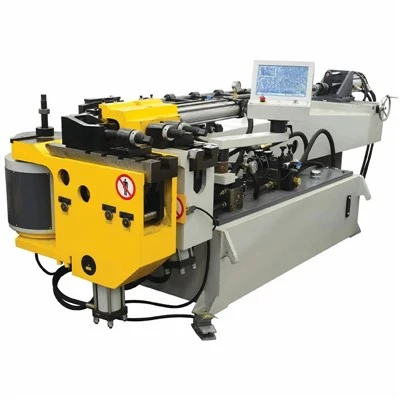
Mașină de îndoit tuburi cu mai multe -stive
Mașina de îndoit tuburi cu mai multe-stive execută componente complexe cu mai multe-raze într-un singur ciclu de încărcare. Prin stivuirea mai multor niveluri de scule pe verticală sau pe orizontală, mașina se schimbă între diferitele raze centrale (CLR) și direcții de îndoire fără schimbări manuale de scule.
Acționat de arhitectura CNC cu mai multe-axe, sistemul coordonează rotația, alimentarea și îndoirea căruciorului prin intermediul servomotorizărilor absolute. Cadrele Meehanite turnate pentru sarcini grele-absorb solicitările de torsiune în timpul-încărcării mari a oțelului inoxidabil și a oțelului carbon. Această configurație se potrivește liniilor de producție de-mix, de mare-volum în fabricarea de evacuare a autovehiculelor, fabricarea HVAC și asamblarea structurilor aerospațiale, unde timpul ciclului și repetabilitatea pozițională dictează direct marjele de producție.
Specificatii tehnice
Mașina de îndoit tuburi electrice servo CNC utilizează servomotoare absolute cu mai multe-axe (arhitectura CNC Siemens Sinumerik) pentru a executa operațiuni de îndoire la rece, programabile, de înaltă-precizie pentru tuburi și profile metalice. Funcționând fără sisteme hidraulice de ulei, această arhitectură elimină deriva termică, reduce consumul de energie cu până la 45% și realizează repetabilitate unghiulară de +/-0,05 grade. Construită cu un cadru rigid din fontă Meehanite și o distribuție optimizată a tensiunilor de analiză cu elemente finite (FEA), mașina gestionează geometrii complexe cu mai multe raze din oțel inoxidabil, oțel carbon, cupru și aliaje de aluminiu pentru mediile de producție de nivel 1. Construit conform standardelor de management al calității ISO 9001:2015 și pe deplin conform cu directivele de siguranță CE.
Caracteristici cheie
|
Articol de specificație |
Parametri standard |
|
Max. Diametrul tubului (OD) |
Dia 10 mm - Dia 114 mm (în funcție de-model) |
|
Max. Grosimea peretelui |
0,5 mm - 6.0 mm (în funcție de material) |
|
Metoda de îndoire |
Îndoirea cu tragere rotativă / Îndoirea dornului / Îndoirea prin împingere |
|
Nivelurile stivei de scule |
Până la 4 stive (combinație multi-rază/fixă + variabilă) |
|
Max. Unghi de îndoire |
180 de grade + marja de compensare Springback |
|
Controlul axei |
CNC cu 5 axe (Y: Alimentare, B: Rotație plană, C: Îndoire, X1/X2: Deplasare orizontală/verticală) |
|
Precizie la îndoire |
+/- 0.05 grade |
|
Precizia de alimentare |
+/- 0.05 mm |
|
Sistemul de acționare |
Servomotoare AC cuplate cu cutii de viteze planetare de precizie |
|
Sistem de control |
IPC industrial, software de simulare 3D bazat pe Windows-, interfață Ethernet/USB |
|
Presiunea sistemului hidraulic |
14 MPa - 21 MPa cu schimbător de căldură de răcire cu apă-ulei |
Caracteristici cheie
Arhitectură de instrumente multi-stivă:Acceptă până la patru raze diferite sau configurații de scule pe o singură glisă de stivă. Reduce manipularea pieselor, elimină erorile secundare de prindere și scurtează timpii de ciclu pe-piesă pentru geometriile complexe.
Pat turnat rigid Meehanite:Baza mașinii folosește fontă Meehanite eliberată{0}}de tensiuni, prelucrată pe centre de frezare pe portal cu 5 axe într-o singură configurație pentru a menține alinierea structurală și pentru a rezista la deformare la sarcini de vârf de până la 250 kN.
Control servo în buclă-închisă:Elimină deviația hidraulică prin feedback absolut al codificatorului pe toate axele primare de îndoire și alimentare, menținând repetabilitatea pozițională în timpul schimburilor operaționale extinse.
Amplificator dinamic de presiune și extractor de dorn:Extracția timpurie programabilă a dornului limitează frecarea internă a tubului, prevenind subțierea și încrețirea peretelui în curbele-strânse cu rază (R<= 1.5D).
Interfață de programare 3D off-line:Operatorii importă fișiere CAD STEP sau IGES direct în IPC industrial. Software-ul calculează automat factorii de alungire, parametrii elastici și zonele de interferență înainte de execuția fizică.
Proces de lucru
[ Încărcarea materiei prime ]
|
v
[ Prindere hidraulică a colțului frontal ]
|
v
[ Poziționarea dornului și suport intern ]
|
v
[ Servo-Alimentarea căruciorului (axa Y-) și rotație (axa{-B) ]
|
v
[ Deplasare multi-stivă stivă (axa X- la raza țintă ]
|
v
[ Execuție de îndoire a tragerii rotative (axa C-) cu asistare a matriței sub presiune ]
|
v
[ Extracția dornului și descărcarea pieselor ]
Încărcare material:Operatorul plasează materialul tubular brut în colțul hidraulic.
Prindere și suport:Colierul frontal prinde tubul în timp ce dornul intern avansează spre punctul tangent pentru a preveni aplatizarea-secțiunii transversale.
Hrănire și rotație:Servomotoarele antrenează căruciorul pentru a poziționa tubul longitudinal și rotativ pentru prima îndoire.
Selectarea stivei:Glisiera stivei se deplasează orizontal sau vertical pentru a alinia raza specificată a sculei cu linia centrală a matriței de îndoire.
Îndoire:Brațul de îndoire principal se rotește în timp ce amplificatorul de presiune aplică forță liniară sincronizată, menținând tensiunea materialului uniformă de-a lungul peretelui exterior.
Extracție și eliberare:Mandrinul se retrage ușor înaintea unghiului de completare, matrița de prindere se deschide și componenta finită se eliberează.
Aplicații
Sisteme de evacuare auto:Formează țevi complexe de convertizor catalitic și țevi de evacuare cu mai multe-raze din țevi din oțel inoxidabil 409L și 304 fără ovalitate-transversală care depășește 3%.
HVAC comercial și refrigerare:Îndoaie colectoarele de distribuție din cupru și aluminiu cu pereți groși-, reducând la minimum subțierea la extradosul de îndoire pentru a susține presiuni interne de funcționare de până la 4,5 MPa.
Linii de fluide aerospațiale:Prelucrează-titan de înaltă rezistență (gradul 9) și țevi din aliaj Inconel pentru sistemele hidraulice aeronavelor, necesitând respectarea strictă a toleranțelor razei de îndoire (CLR=1D la 3D).
Mobilier comercial și echipamente de fitness:Se ocupă de țevi structurale de oțel cu rezistență ridicată-(Q235 / Q355) pentru cadrele de gimnastică și mobilierul de birou ergonomic, executând curbe compuse într-o secvență continuă.
Instrumente și configurare
Îndoirea de precizie se bazează în întregime pe coordonarea cinematică a cinci componente de scule primare, fabricate în casă din oțeluri de scule aliate de înaltă calitate (H13, Cr12MoV) prin tratament termic în vid pentru a atinge niveluri de duritate HRC 58 - 62.
|
Componenta de scule |
Funcţie |
Specificația materialului |
|
Bend Die (Form Die) |
Definește raza interioară a curbei; se potrivește cu diametrul exterior al tubului. |
Oțel forjat pentru scule H13, stins în vid |
|
Clamp Die |
Prinde tubul ferm de matrița de îndoire în timpul rotației. |
Oțel aliat nitrat cu față zimțată de prindere |
|
Moră de presiune |
Urmează tubul în timpul îndoirii pentru a împinge materialul în zona de îndoire, prevenind subțierea excesivă a peretelui. |
Ampco Bronz sau Oțel de scule întărit |
|
Ştergător Die |
Previne încrețirea în interiorul curbei (intrados) prin sprijinirea strânsă de punctul tangent al matriței de îndoire. |
Ampco 18 Aluminium Bronze (reduce uzura prin frecare) |
|
Mandrină și bile |
Susține peretele interior al tubului pentru a preveni prăbușirea sau aplatizarea. Bilele de legătură oferă suport intern flexibil prin raze strânse. |
20CrMnTi, Carburat și Întărit |
Personalizare
Modelele standard acoperă majoritatea cerințelor industriale, dar variațiile specifice aplicației-sunt concepute la cerere:
Lungimea patului extins:Distanța de deplasare a căruciorului poate fi extinsă de la standard 3000 mm până la 6000 mm pentru elementele structurale lungi.
Profiluri de scule specializate:Combinații personalizate de mai multe-stive pentru geometrii ne-circulare (tuburi ovale, pătrate, dreptunghiulare și D-).
Integrarea automatizării:Brațele robotizate de încărcare/descărcare și magaziile de alimentare automată a pachetelor interacționează direct cu PLC-ul mașinii prin I/O digitale sau protocoale Profinet.
Amplificatoare pneumatice / hidraulice:Configurații secundare de amplificare adăugate la glisiera cărucior pentru curbarea-strânsă pe rază a aliajelor-de înaltă rezistență.
Calitate și testare
Integritatea structurală și precizia mecanică sunt verificate înainte de expedierea din fabrică prin protocoale stricte de verificare internă:
Prelucrare și recoacere pe pat:Toate sudurile structurale sunt supuse unei recoaceri la temperatură înaltă-(600 °C până la 650 °C) pentru a elibera tensiunile reziduale de sudură, urmată de prelucrare pe mașini CNC la scară mare-de găurit podeaua.
Calibrarea interferometrului laser:Axele liniare și de rotație sunt calibrate folosind interferometre laser Renishaw pentru a verifica precizia poziționării și pentru a elimina jocul.
Încărcare continuă-Test:Fiecare mașină efectuează un test de anduranță la funcționare uscată de 72-ore-, urmat de un test de material viu folosind probe de tuburi furnizate de client.
Inspecție dimensională:Îndoirile eșantionului finit sunt măsurate cu ajutorul sistemelor CMM portabile cu braț Faro pentru a verifica raza CLR, ratele de reducere a grosimii peretelui și compensarea unghiului înapoi.
Certificare de conformitate:Dulapurile electrice sunt conforme cu standardele de siguranță CE/UL, utilizând componente de joasă-tensiune Schneider și Siemens.
FAQ
Î: Cum reduce sistemul cu mai multe-stive de producție pe-partea în producția cu amestec-înalt?
R: Designul cu mai multe-stive găzduiește 2 până la 4 instrumente cu rază diferite sau configurații de stivuire pe o singură glisă cu deplasare verticală/orizontală. Atunci când o componentă necesită tranziții între diferite raze CLR sau unghiuri compuse complexe, sistemul CNC schimbă stiva în mod dinamic fără a opri ciclul de producție sau a necesita schimbarea manuală a matrițelor. Acest lucru elimină timpul de nefuncționare al configurației dintre modificările razei și reduce erorile de manipulare a materialelor.
Î: Care este rata maximă de subțiere a pereților care poate fi atinsă atunci când îndoiți tuburi-subțiri din oțel inoxidabil?
A: With proper setup utilizing a multi-ball mandrel, a matching wiper die, and synchronized pressure die boost, the wall thinning rate on the outer radius (extrados) is controlled within 10 percent to 15 percent for tubes with a D/t (diameter-to-thickness) ratio of 20:1. The exact threshold depends on material elongation properties and bend radius tightness (CLR >= 1.5D).
Î: Cum gestionează sistemul de control înapoia materialului în diferite loturi de aliaje?
R: IPC-ul industrial rulează un algoritm de compensare-în buclă închisă. Operatorii introduc datele privind rezistența la rupere și alungirea materialului în HMI. În timpul curbelor de încercare inițiale, codificatoarele absolute măsoară recuperarea unghiulară reală. Software-ul aplică automat un unghi de corectare a decalajului la îndoirile ulterioare, asigurând o geometrie finală consistentă în ciuda variațiilor de duritate a materiei prime între loturi.
Î: Ce întreținere este necesară pentru sistemele de antrenare hidraulice și servo-electrice?
R: Întreținerea de rutină implică verificarea nivelurilor fluidului hidraulic și a temperaturilor de funcționare (menținute sub 55 grade C prin schimbătorul de căldură integrat cu apă-ulei), inspectarea sistemelor de lubrifiere a ștergătoarelor și a dornului și ungerea ghidajelor liniare la fiecare 200 de ore de funcționare. Sistemul de lubrifiere centralizată distribuie automat grăsimea dozată pe șuruburile cu bile și rulmenții critici, pe baza numărului de cicluri.
Î: Această mașină se poate integra cu celulele de încărcare robotizate automate?
A: Da. Arhitectura de control include interfețe hardware standard (Ethernet/IP, Profinet și I/O cu-contact uscat) concepute pentru a comunica cu încărcătoarele industriale sau cu brațe robotizate articulate pe 6 axe. Blocajele de siguranță sunt conforme cu standardele ISO 13849-1, permițând comunicarea sincronizată pentru încărcarea automată a materialului, prindere și extragerea pieselor.
Î: Ce documentație și testarea de acceptare din fabrică (FAT) sunt furnizate înainte de livrare?
R: Fiecare mașină include un dosar tehnic complet: scheme electrice, diagrame de circuit hidraulic, fișiere de rezervă PLC și certificate de calibrare. Înainte de expediere, clienții sunt invitați la o sesiune de testare a acceptării în fabrică (FAT) în care piesele de eșantion sunt procesate folosind materii prime de calitate-producție pentru a verifica toate valorile convenite-pentru toleranțele geometrice și valorile-ciclului.
Solicitați o evaluare și o ofertă de fezabilitate a proiectului
Termenele de achiziție pentru utilajele de capital necesită validarea exactă a geometriei pieselor, timpilor de ciclu și duratei de viață a sculelor. Echipa noastră de ingineri examinează fișierele CAD primite pentru a oferi un raport cuprinzător de fezabilitate a producției în 48 de ore.
Pentru a iniția o revizuire tehnică, vă rugăm să furnizați următorii parametri în întrebarea dvs.:
Geometria părții:Fișierul STEP sau IGES CAD 3D al componentei tubulare.
Date materiale:Diametrul exterior al tubului (OD), grosimea peretelui și calitatea materialului (de exemplu, SUS304, Q235, titan grad 9).
Volumul productiei:Dimensiunea anuală a lotului și cerințele privind durata ciclului țintă.
Tag-uri populare: mașină de îndoit tuburi cu mai multe-stive, China producători de mașini de îndoit tuburi cu mai multe-stive, furnizori, fabrică
O pereche de
Mașină de îndoit tuburi cu rază variabilăUrmătoarea
nuS-ar putea sa-ti placa si


Trimite anchetă